


FPC软板类

关注超越激光








玻璃激光切割机深度解析:从原理到完整切割流程,解锁脆性材料精密加工新高度
发表时间: 2026-07-30 00:00:00
作者: 苏州超越研创智能装备有限公司
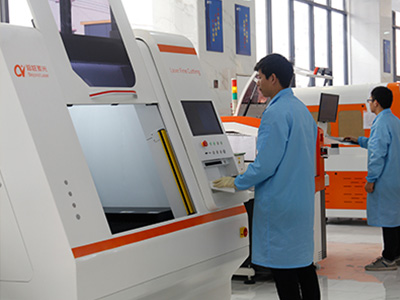
在3C电子、光伏新能源、汽车制造等行业快速迭代的当下,玻璃作为核心基础材料,其加工精度、效率与良率直接决定了下游产品的品质上限。传统刀轮切割、CNC研磨等工艺,长期存在崩边大、微裂纹多、异形加工难度高、后续打磨工序繁琐等痛点,早已无法适配超薄玻璃、特种玻璃的精密加工需求。而玻璃激光切割机凭借非接触式加工的独特优势,彻底打破了传统工艺的局限,成为当前玻璃精密加工领域的核心设备。
不同于普通金属激光切割机依靠高温熔化材料实现分离的逻辑,玻璃激光切割机针对玻璃的脆性、高透光特性,演化出了热应力裂解、超快激光成丝、贝塞尔光束加工等多种适配性工艺,既能处理普通钠钙玻璃,也能完成石英玻璃、蓝宝石玻璃、UTG超薄玻璃、钢化玻璃等特殊材质的高精度加工,崩边量可稳定控制在10μm以内,部分高端机型甚至能将崩边控制在5μm以下,切割边缘强度较传统工艺提升3倍,无需后续打磨即可直接进入下一道工序。
玻璃激光切割机的完整切割流程:6步实现高精度成品输出
玻璃激光切割机的加工过程并非简单的光束照射,而是一套经过精准参数匹配、多单元协同的标准化流程,每一步的参数偏差都可能直接影响最终成品的良率。
第一步是前期定位与路径规划。操作人员将CAD设计图纸导入设备控制系统,针对玻璃上的十字标记、实心圆、L型直角边等预设定位特征,启动CCD视觉预扫描系统,自动完成靶位识别与路径校准,定位精度可达±10μm,彻底避免人工对位产生的误差。针对异形切割、曲面切割需求,系统还可自动生成最优运动轨迹,提前规避加工盲区。
第二步是初始裂纹预制。裂化单元在玻璃的切割起始点生成微米级的微小裂纹,这是后续应力均匀扩展的关键起点,能有效避免裂纹随机偏移导致的路径偏差。针对厚度5mm以上的厚玻璃,设备会根据材质属性自动调整初始裂纹的深度,保证后续应力能均匀贯穿整个玻璃厚度。
第三步是激光扫描加热。根据加工工艺的不同,设备会选择对应的激光器输出光束:采用热应力工艺时,CO₂激光束会以0.05-2焦耳/平方毫米的能量密度,沿预设路径扫描玻璃表面,局部区域瞬间升温至600℃以上,在玻璃内部形成均匀的压应力场;采用超快成丝工艺时,皮秒或飞秒激光会通过非线性效应在玻璃内部形成贯穿性的微米级丝孔,全程热影响区小于50μm,几乎不会产生热损伤。
第四步是精准冷却控场。激光扫描过后,冷却单元立即跟随光束移动,通过冷却液或低温气体对加热区域进行极速降温,在玻璃内部形成10⁵℃/cm的陡峭温度梯度,将原本的压应力快速转化为均匀的拉应力,引导裂纹沿着预设路径稳定延伸。这一步是热应力切割工艺的核心,冷却的时机、流量、温度都需要和激光扫描速度精准匹配,稍有偏差就会出现裂纹跑偏、玻璃碎裂的问题。
第五步是材料自动分离。在持续稳定的拉应力作用下,玻璃会沿着预设的划线路径完全裂开,部分机型配备的气缸驱动击穿臂会辅助完成成品与余料的自动分离,避免人工取料造成的划痕。针对采用超快成丝工艺的加工场景,只需施加极小的外力,玻璃即可沿丝孔排列方向整齐分离,断面光滑无毛刺。
第六步是成品卸料与检测。分离后的玻璃成品会被传输带送入收集箱,内置的缓冲弹簧支撑结构能有效避免玻璃磕碰损伤,部分自动化生产线还会集成在线视觉检测模块,实时排查崩边、裂纹等不良品,合格产品直接进入下一工序,全程无需人工干预。
核心技术优势,重塑玻璃加工行业标准
相较于传统加工方式,玻璃激光切割机的优势贯穿生产全流程。首先是加工精度的跃升,聚焦后的最小光斑仅1-2μm,可实现±20μm以内的加工尺寸精度,能轻松完成手机盖板的异形开孔、AR波导片的微流道加工等传统工艺无法实现的高难度任务。其次是加工效率的大幅提升,其加工速度可达传统CNC工艺的10倍,部分机型针对光伏双玻组件的切割速度可达1.2m/s,单班产量可提升40%,同时设备2万小时无耗材运行,加工过程无粉末、无污染物排放,长期使用的综合成本远低于传统工艺。
在材料适配性上,玻璃激光切割机几乎覆盖了所有常见玻璃品类:普通钠钙玻璃最大可切割20mm厚度,石英玻璃通过调整激光功率即可实现无裂纹加工,针对钢化玻璃还可先通过激光局部退火消除表面压应力层,再完成完整切割,彻底解决了钢化玻璃难以精密加工的行业难题。如今,这项技术已经广泛渗透到3C电子的显示面板切割、汽车行业的曲面挡风玻璃加工、光伏产业的双玻组件裁切、医疗领域的微型光学透镜加工等多个场景,成为高端制造产业链中不可或缺的核心装备。
随着下游行业对玻璃加工的精度要求不断提升,玻璃激光切割机也在持续迭代,AI视觉自动纠偏、多光束协同加工、三维五轴联动等新技术的融入,正在进一步拓展其加工边界,未来将为更多领域的脆性材料精密加工提供全新的解决方案

©2021 苏州超越研创智能装备有限公司版权所有 备案号:苏ICP备2021049143号
©2021 苏州超越研创智能装备有限公司版权所有
备案号:苏ICP备2021049143号
-
 电话咨询
-
在线咨询
-
QQ客服
-
微信咨询
-
抖音视频
-