


FPC软板类

关注超越激光








飞秒激光切割机操作技巧全解析:从新手到高手的进阶指南
发表时间: 2026-02-06 10:14:31
作者: 苏州超越研创智能装备有限公司
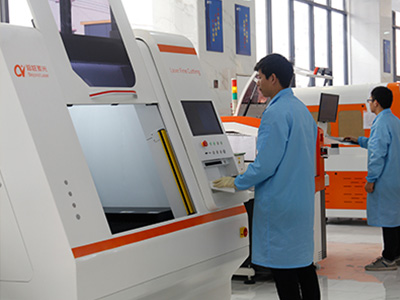
在精密制造与微加工领域,飞秒激光切割机凭借其超短脉冲(10^-15秒级)和高能量密度特性,已成为实现微米级精度加工的核心工具。其操作技巧的掌握不仅能显著提升加工效率,更能确保材料完整性与工艺质量。本文将从基础操作、参数优化、材料适配及安全规范四大维度,系统解析飞秒激光切割机的核心操作技巧,助力用户从入门到精通。
一、基础操作技巧:精准控制的核心要素
- 聚焦与定位技巧
飞秒激光切割依赖极细光束(光束质量M²<1.3)实现微区加工。操作时需确保激光焦点精准落在材料表面,避免离焦导致能量分散。例如,在切割薄金属时,轻微离焦可能引发边缘熔化或孔洞变形。建议采用动态调焦系统,实时补偿材料表面不平整带来的误差,确保切割路径的连续性。 - 脉冲参数协同调节
脉冲能量(>100μJ@1030nm)与频率(单脉冲~1000KHz)的匹配是关键。高能量脉冲适用于厚材料切割,但需降低频率以避免热积累;反之,高频脉冲适合薄材料精密切割,可减少单次能量输入。操作中应优先调整脉冲能量至材料阈值,再微调频率以优化切割速度,避免因能量过载导致材料汽化过度。 - 切割路径规划策略
飞秒激光支持离轴切割模式,适用于复杂曲面或三维结构加工。编程时应采用分段扫描策略,将长路径拆解为短段,减少累积误差。例如,在加工镍钛合金支架时,分段切割可降低热变形风险,确保结构完整性。同时,路径间距需控制在光束直径的10%-20%,避免过切或欠切。
二、参数优化技巧:效率与质量的平衡艺术
- 波长选择与材料适配
双波长激光器(1030nm/515nm)的选用直接影响加工效果。1030nm近红外波长适用于金属材料(如不锈钢、镍钛合金),因其穿透性强,可减少表面反射损失;515nm绿光波长则更适合高分子聚合物等非金属材料,能降低热影响区。操作中应根据材料类型切换波长,并配合功率动态调节功能,实现能量精准投放。 - 热管理与变形控制
尽管飞秒激光热影响区极小,但连续加工仍可能引发局部温升。针对热敏感材料(如玻璃、陶瓷),需采用间歇切割模式,即脉冲串(Burst模式)与冷却间隔交替进行。例如,在切割高分子支架时,每100ms脉冲后暂停50ms,可显著减少热应力导致的裂纹。此外,加工环境温度应稳定在20°C±2°C,避免温差诱发材料形变。 - 速度与精度的动态权衡
切割速度需与材料去除率匹配。高速切割(>100mm/s)适用于粗加工,但可能牺牲边缘质量;精密切割(<50mm/s)则需降低速度以提升光束驻留时间,确保切口光滑。操作中可通过试切样件,观察切口形貌(如是否存在毛刺或重熔层),动态调整速度参数。
三、材料适配技巧:不同材质的差异化处理
- 金属材料切割要点
不锈钢与镍钛合金等金属材料,需重点关注氧化层控制。切割前应清洁表面油污,避免杂质导致激光散射。加工中采用氧气辅助切割,可促进熔融金属氧化,减少重熔层厚度。例如,在切割0.5mm厚不锈钢板时,氧气压力需控制在0.1-0.3MPa,过高压力可能引发切口氧化过度。 - 非金属材料加工策略
高分子聚合物等非金属材料易受热损伤,需采用低能量密度脉冲(<50μJ)和高频率(>500KHz)组合。同时,切割路径应设计为“之”字形,分散能量输入点,避免局部过热。例如,在加工聚酰亚胺薄膜时,采用515nm波长与200mm/s速度,可实现无碳化切割。 - 复合材料特殊处理
对于碳纤维增强聚合物等复合材料,需避免分层缺陷。切割时应采用阶梯式进刀方式,即首层切割深度控制在材料厚度的1/3,后续逐层加深。此外,切割方向应与纤维取向平行,减少纤维断裂风险。
四、安全规范与维护技巧:保障长效运行
- 操作安全防护
飞秒激光辐射可能对眼睛和皮肤造成损伤,操作者必须佩戴专业防护眼镜(OD>6)和防激光手套。设备运行时,严禁直视光束路径,避免反射光导致意外曝光。同时,加工区域应设置封闭式防护罩,配备紧急停机按钮。 - 设备日常维护
定期清洁激光聚焦镜片,避免灰尘积累导致光束质量下降。冷却系统需每月检查,确保水温稳定在20°C±1°C,防止热透镜效应影响聚焦精度。此外,切割头轴承应每500小时润滑一次,延长设备寿命。 - 故障应急处理
如遇切割中断或光束偏移,应立即停机并检查光路对齐情况。常见故障包括冷却液泄漏、电源波动等,需配备备用电源和快速更换冷却管路的预案。定期校准设备(建议每季度一次),可确保加工精度长期稳定。
结语:操作技巧的持续精进
飞秒激光切割机的操作技巧融合了物理原理与实践经验,其核心在于“精准控制”与“动态优化”。从聚焦参数到材料适配,从安全规范到维护细节,每一个环节的优化都能显著提升加工效能。未来,随着智能化技术的融入,飞秒激光切割将向更高精度、更广材料领域拓展。掌握上述技巧,不仅能应对当前加工挑战,更能为未来技术升级奠定坚实基础。立即实践这些方法,让您的飞秒激光切割机发挥最大潜能!

©2021 苏州超越研创智能装备有限公司版权所有 备案号:苏ICP备2021049143号
©2021 苏州超越研创智能装备有限公司版权所有
备案号:苏ICP备2021049143号
-
 电话咨询
-
在线咨询
-
QQ客服
-
微信咨询
-
抖音视频
-